

橡胶密封件的致密性、外观光洁度直接决定其密封性能与使用寿命,不少使用真空硫化机的生产企业遇到过硫化后成品内部有气泡、边缘缺胶的问题,轻则返工增加生产成本,重则整批报废延误订单交付。很多企业第一反应是设备压力不足,却忽略了工艺参数匹配度的影响。接下来我们从三个核心参数入手拆解问题成因与调整方向,帮生产团队快速排查异常。
硫化时间的设置不能只参照胶料的硫化特性,还要结合产品厚度、模具结构和真空阶段的配合逻辑。很多企业设置硫化时间时,只算总时长,没有区分真空保持阶段、升压阶段、恒温硫化阶段的时间分配,导致胶料在流动性最好的阶段没有足够时间完成脱气,气体被包裹在胶料内部形成气泡。
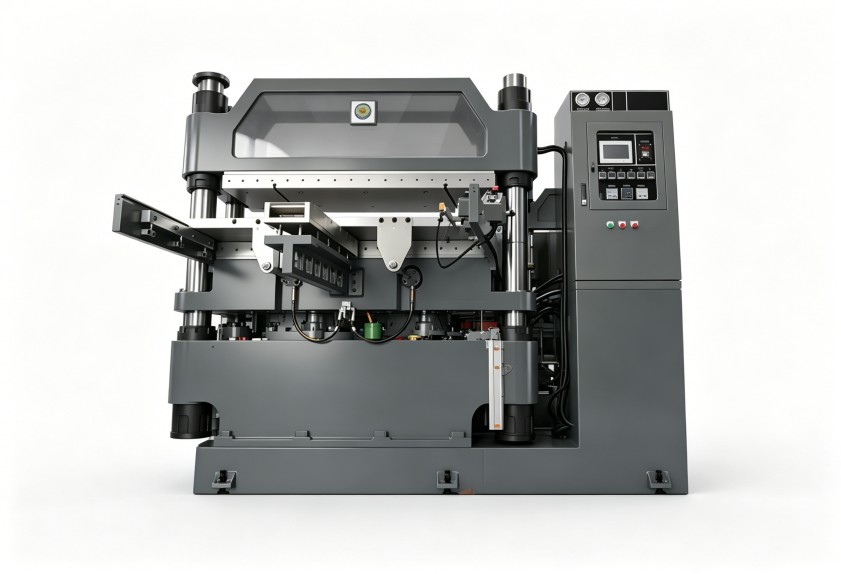
如果真空阶段的时间过短,胶料还未充分塑化,内部的水分、低分子挥发物无法顺利排出;如果真空保持时间过长,又可能导致胶料表面提前交联,反而阻碍内部气体溢出,甚至出现胶料焦烧、流动性下降引发的缺胶问题。
日照利拿部分生产企业为了赶产能刻意压缩总硫化时间,往往会直接缩短真空阶段时长,反而导致气泡不良率明显上升,陷入“越赶工越返工”的恶性循环。
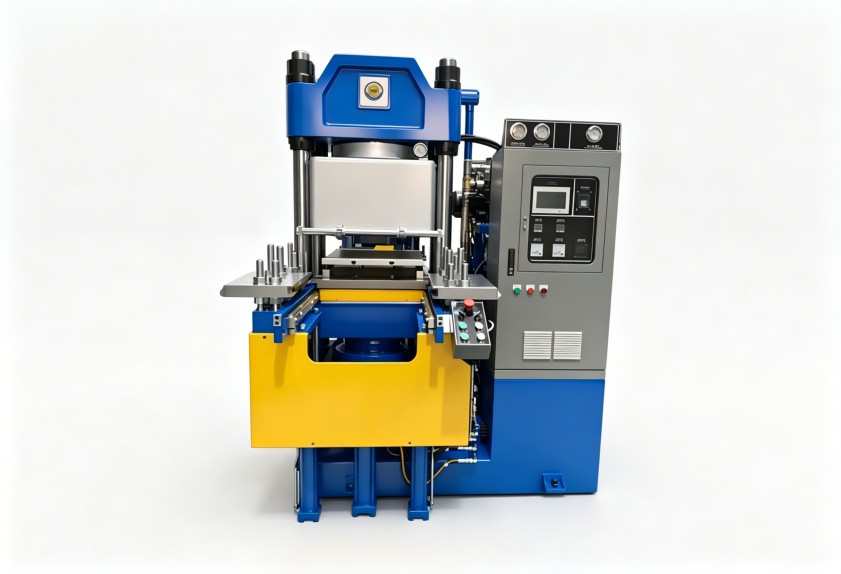
薄型密封件的真空保持时间可占总硫化时间的较小比例,配合较快的升温速度,兼顾脱气效果与生产效率;厚壁密封件需要适当延长真空保持时间,同时降低初期升温速率,让胶料内部的热量逐步传导,给气体溢出留出足够通道。
对于结构复杂、有较多边角凹槽的密封件,也要适当调整真空阶段的时长,配合合理的加压时机,让胶料充分流动填充模具的同时,顺利排出内部气体,避免边角位置出现缺胶或气泡。
很多人以为真空度越高,脱气效果越好,其实不然。不同胶料的挥发分含量、分子结构不同,对应的合理真空度区间也有差异,盲目提高真空度不仅会增加能耗,还可能导致胶料中的低分子助剂被过度抽出,影响产品的物理性能。
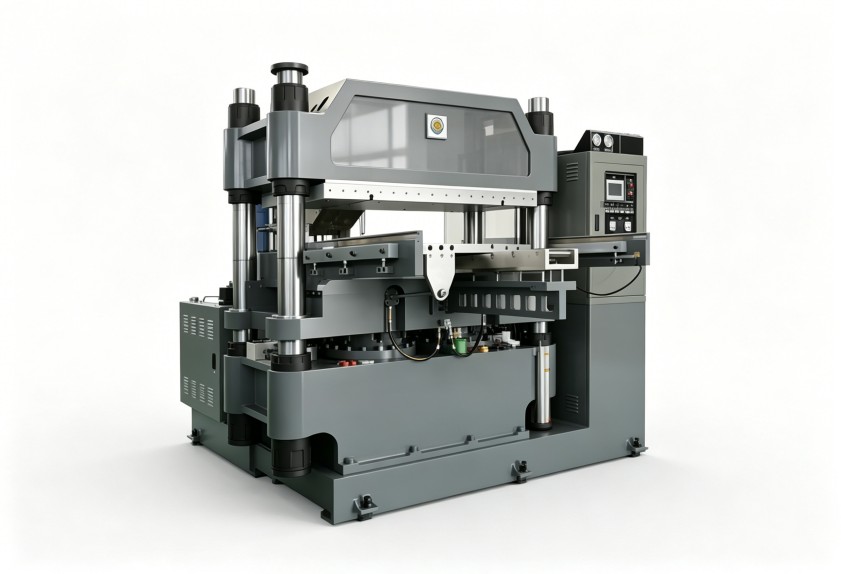
抽真空的时机也会直接影响脱气效果。如果抽真空过早,胶料还处于硬态,内部孔隙未打开,气体无法顺利排出;如果抽真空过晚,胶料已经开始发生交联反应,分子链逐渐固定,气体被包裹在内部无法溢出,就会形成气泡。
日照利拿地区湿度较高,胶料储存过程中容易吸收水分,生产前若未充分干燥,即使真空度设置很高,也容易因为水分汽化形成大量气泡,影响成品致密性。
对于添加了大量填充剂的胶料配方,由于填充剂容易夹带空气,可适当提高真空度,同时增加一次中途排气的操作,帮助排出胶料内部的夹带气体;对于氟橡胶、硅橡胶等本身挥发分较低的胶料,可适当降低真空度,减少能耗的同时避免助剂流失。
如果配方中含有易挥发的加工助剂,要注意调整抽真空的时机,避开助剂大量挥发的温度区间,既保证脱气效果,又不会导致配方成分失衡。
硫化过程中的温度均匀性,是保证胶料同步塑化、同步硫化的基础。如果热板温度不均匀,或者上下模温差过大,会导致部分区域的胶料已经开始交联,另一部分区域的胶料还未充分塑化,未塑化区域的气体无法顺利排出,就会形成局部气泡,甚至因为胶料流动性不足出现缺胶。
升温速率的设置也很关键。快速升温虽然能缩短生产周期,但会导致胶料表面先受热交联,形成致密的表层,阻碍内部气体和挥发物的排出,反而更容易出现内部气泡。尤其是对于厚壁产品,过快的升温速度会加剧内外温差,导致内部脱气不充分。
日照利拿不少中小规模生产企业的真空硫化机使用年限较长,温控模块老化、热板变形等问题容易被忽略,温差过大时就会出现批量的局部气泡问题,排查时往往先从配方和压力入手,走了不少弯路。生产团队可定期用测温设备检测热板不同位置的温度,排查是否存在局部温差过大的问题,及时校准温控模块,避免因为温度不均导致的质量问题。
硫化时间、真空度、温控三个参数不是独立存在的,需要结合胶料特性、产品结构、生产环境联动调整,才能达到理想的脱气效果和生产效率。
比如当生产环境湿度升高时,胶料吸收的水分增加,不仅要适当延长真空保持时间,还要调整升温速率,让水分有足够时间汽化排出,同时可适当提高真空度,强化脱气效果;如果调整了胶料配方,增加了填充剂的比例,就要同步调整真空阶段的时长和抽真空的时机,配合多次排气操作,保证夹带的空气能顺利排出。
生产前的准备工作也会影响参数调整的效果,比如胶料提前进行预热处理,能减少硫化阶段的升温时间,同时让胶料内部的部分气体提前溢出,降低真空阶段的脱气压力;模具的排气槽清洁不到位也会影响排气效果,需要定期清理维护,保证排气顺畅。
日照利拿的密封件生产企业可结合本地的温湿度变化规律,按季节调整预烘与真空阶段的参数设置,减少气候波动对成品率的影响,稳定生产质量。具备多段温控、真空分段调节功能的设备,能更灵活地适配不同工况下的参数调整需求,利拿实业在相关橡塑设备的配置设计上有成熟的技术积累。
对于有多样品、多配方生产需求的企业,在真空硫化机选型时要重点关注设备的参数可调范围,以及是否支持多段程序控制,避免后续因为设备配置局限,无法适配不同产品的工艺需求,导致质量问题反复出现。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
